Sıvı Soğuk Plaka
Hizmetler
Projeniz için uygun sıvı soğutma plakalarının nasıl seçileceği, çipin ısıtma gücünün yanı sıra ilgili boyuta, yapım sürecine ve malzemeye de bağlıdır. Bunların hepsi sistem düzeyinde tasarım çözümleridir. Belki de tam ihtiyacınız olan soğutma alanının sistem düzeyinde tasarım tedarikçisiyiz.

Bakır malzeme sürtünme karıştırma kaynaklı
sıvı soğuk plaka
Alüminyum malzeme sıvı soğuk plaka
Sürtünme Karıştırma Kaynak Sıvısı Soğuk Plaka Nedir?
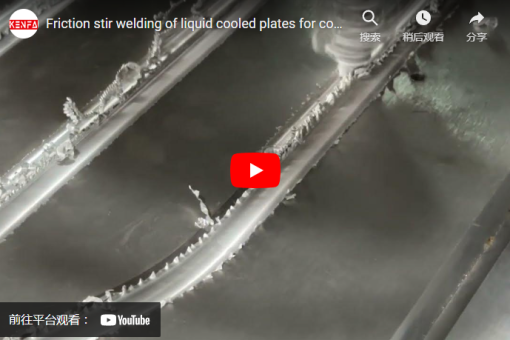
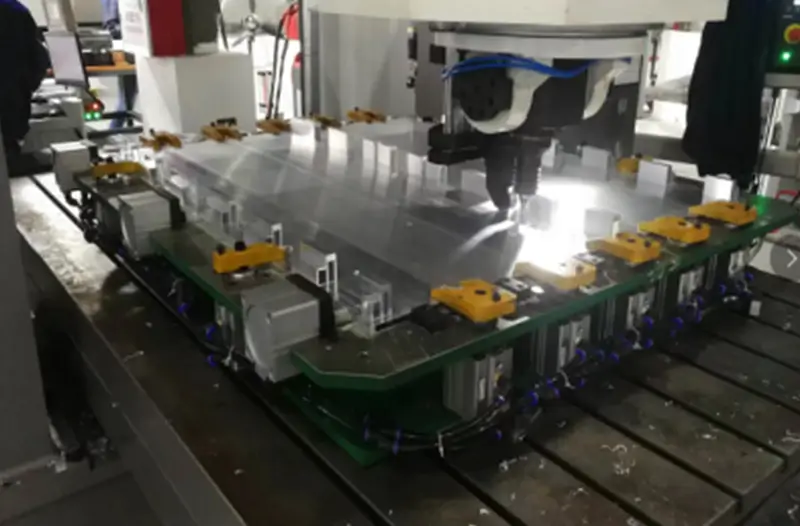
Sıvı soğutmalı plaka üretim prosesinin çok yüksek güvenilirliği, sürtünme karıştırma kaynak prosesi, stabil prosesi, yüksek üretim verimliliği, yüksek güçlü yonga setleri soğutma çözümlerinin üretiminde ilk tercihtir. Sürtünme karıştırma kaynak metodu geleneksel sürtünme ile aynıdır. kaynak. Sürtünme karıştırma kaynağı aynı zamanda kaynak ısısı kaynağı olarak sürtünme ısısını ve plastik deformasyon ısısını kullanır. Aradaki fark, sürtünme karıştırma kaynağının, iş parçasının bağlantı noktasına bir kaynak pimi, bir silindir veya başka bir şeklin (dişli silindir gibi) yerleştirilmesini içermesidir. Kaynak kafasının yüksek hızda döndürülmesiyle pim kaynak malzemesine sürtülür. Bağlantı yerindeki malzeme ısıtılır ve yumuşatılır. Aynı zamanda kaynağı tamamlamak için malzeme sürtünmesini karıştırın. Kaynak işlemi şekilde gösterilmiştir. Kaynak işleminde iş parçasının arka yastığa sağlam bir şekilde sabitlenmesi, kaynak kafası tarafının yüksek hızda dönmesi ve iş parçası boyunca bulunan bağlantı noktalarının iş parçasına göre hareket etmesi gerekir. Kaynak kafasının çıkıntılı kısmı sürtünme ve çalkalama için malzemenin içine yerleştirilir. Kaynak kafasının omuzu ve iş parçasının yüzey sürtünmesi ısı üretir ve plastik durumdaki malzemenin taşmasını önlemek için kullanılır ve yüzeydeki oksit filmi çıkarma rolünü oynayabilir.
Kaynak işleminde, karıştırma iğnesi dönerken iş parçası eklemine doğru uzanır, dönen karıştırma kafası (esas olarak şaft omzu) ile iş parçası arasındaki sürtünme ısısı, kaynak kafasının önündeki malzemenin güçlü plastik deformasyona sahip olmasını sağlar ve daha sonra kaynak kafasının hareketi ile malzemenin yüksek plastik deformasyonu yavaş yavaş karıştırma kafasının arkasında birikerek sürtünme karıştırma kaynak kaynağını oluşturur. Sürtünme karıştırma kaynak ekipmanı gereksinimleri yüksek değildir, en temel gereksinimler kaynak kafasının dönme hareketi ve iş parçasının göreceli hareketidir, hatta bir freze makinesi bile küçük plaka alın kaynağının gereksinimlerini karşılayabilir. Ancak kaynak ekipmanı ve fikstürlerinin sağlamlığı son derece önemlidir. Karıştırma kafası genellikle takım çeliğinden yapılır ve kaynak kafasının uzunluğu genellikle gerekli kaynak derinliğinden biraz daha kısadır. Sürtünme karıştırma kaynağının ucunun uçta bir anahtar deliği bıraktığına dikkat edilmelidir. Genellikle anahtar deliği diğer kaynak yöntemleriyle kesilebilir veya kapatılabilir. Anahtar deliği problemini çözmek için kaynak sonrası anahtar deliğinden çıkmayacak teleskopik karıştırma başlığı başarıyla geliştirildi. Sürtünme karıştırma işleminde ara yüzey atomlarının hareketi henüz araştırma aşamasındadır.
Mühendisler Ne Zaman Nelere Dikkat Etmeli?
Sıvı Soğutmalı Plakalar mı Tasarlıyorsunuz?
Mühendisler soğutma planları tasarlarken genellikle ısı dağıtımı için birden fazla seçeneğe sahiptirler. Mühendis sıvı soğutma plakasının tasarım şemasını belirlediyse aşağıdaki konulara dikkat etmesi gerekir:
-Malzeme: Malzeme olarak bakır C1100 veya alüminyum 6063/6061/1100 ve ADC12 kullanılabilir ve bunlar sıvı soğutma plakaları olarak kullanılabilir. Malzeme özelliklerinden dolayı bakır ve alüminyum malzemelerin karıştırılıp kaynaklanamayacağı unutulmamalıdır. Örneğin, bir sıvı soğutma plakası tasarımı yaparken, genellikle soğutma plakasının taban plakası olarak alüminyum 6063 malzemesini ve kapak plakası olarak alüminyum 1100 malzemesini seçeriz. Bunun temel nedeni, alüminyum kapak plakasının kalınlığının 4, 5, 6 mm gibi serbestçe seçilebilmesidir; eğer kapak plakası olarak alüminyum 6063 malzemesi seçerseniz, kalıp maliyetleri ve malzeme homojenliği sorunları ortaya çıkacak, bu da tedarik zorluğunu artıracak ve teslimat süresini etkileyecektir.
-Son İşlem: Soğuk plaka yüzeyi yağ veya toz püskürtülerek, krom kaplama ile son işlem yapılabilir. Elbette, bazen oksidasyonu önlemek için nikel kaplama gibi soğuk plaka yüzeyinde özel işlemler gerekebilir. Soğuk plakanın akış kanalında sıvı oksidasyonunu önlemek için akış kanalının anotlanması gerekir. Oluşan oksit, su pompası sirkülasyon sistemini tıkayacaktır. Elbette, düzenli bakım ve temizlik gereklidir. Aynı zamanda, çevre dostu veya aşındırıcı olmayan sıvılar kullanmak da önemli bir faktördür. Teoride, saf su en iyi seçimdir. Elbette, sıvı donması ve buzlanma sorununu göz önünde bulundurarak, bu sorunu önlemek için uygun soğutucu madde eklemek genellikle çözümdür.
-Üretim süreci: Sürtünmeli karıştırmalı kaynak, mekanik kuvvet altında ısı üreterek ürünleri kaynakladığı için tel eklemeye gerek yoktur, alüminyum alaşımı kaynak öncesinde oksit filmine gerek duyulmaz, koruyucu gaz gerekmez, maliyet düşüktür; Kaynak işlemi güvenlidir, kirlilik, duman, radyasyon vb. içermez.
Sürtünme Karıştırma Kaynağı Prosesinde Sıvı Soğutma Plakalarını Nasıl Yapıyoruz?
Mekanik işleme kuvvetleri nedeniyle, genellikle 12 mm'den daha kalın bir soğuk plakanın alt plakasını işliyoruz. Elbette bu kalınlık ısıtma gücüne ve sıvı soğutmalı plakanın boyutuna bağlıdır. Malzeme özellikleri ve işlem sonrasında gerilimin ortadan kalkması nedeniyle sıvı soğutmalı plaka deforme olacaktır, bu nedenle kalınlık çok önemlidir.
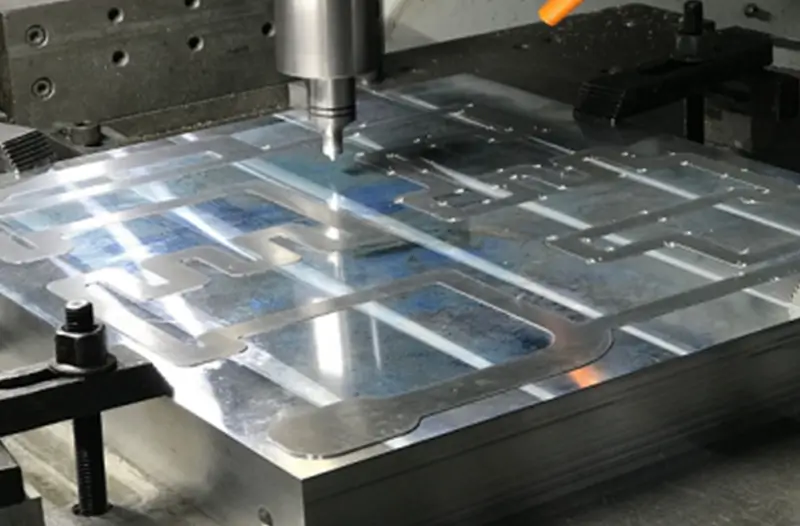
Daha sonra ısı kaynağının konumuna göre uygun mikrokanallar yani mikrokanallar işlenir. Bu kanalların özellikleri, gerçek çalışan çipin güç yoğunluğuna bağlıdır. Örneğin, küçük ve yüksek güçlü çipler, sıvıyla büyük miktarda ısı alışverişi yapabilen çok yoğun mikrokanal özelliklerine ihtiyaç duyar. Örneğin, kürek kanatçık işlemi, CNC işleme ve diğer yöntemlerin kullanılması, soğuk plaka mikrokanal özelliklerinin işlenmesini tamamlayabilir.
Yani bu tip soğuk plaka iki parçadan oluşur; biri soğuk plakanın alt plakası, diğeri ise kapak plakasıdır. Ayrıca soğuk plakanın akış kanalında çok önemli bir özellik var o da dışbükey şekil verme özelliği yani akış kanalının kenarının değişiklik için ayrılması gerekiyor

Soğuk Plakanın Sızdırmazlığı Nasıl Test Edilir?
Soğuk plakanın güvenilirliği, tüm ürün özelliğinde çok önemli bir değerlendirme parametresidir. Genellikle müşterinin su pompasının veya sirkülasyon sisteminin çalışma basıncı 0.2-1.0Mpa civarındadır. Bu nedenle, soğuk plakayı test ederken, yağ lekelerinin ve alüminyum kesimlerin sirkülasyon soğutma sistemine girmesini önlemek için öncelikle soğuk plakanın akış kanalını 80 santigrat derece su sıcaklığında temizlememiz gerekir.
Daha sonra temizlenmiş soğuk plakayı test platformuna koyun. Şu anda, hava basıncının kapalı bir dolaşım akış kanalına tamamen doldurulmasını sağlamak için soğuk plakanın giriş ve çıkışını 1.5Mpa hava basıncıyla bağlayabiliriz. Bu basınç tutma süresi, müşterinin ihtiyaçlarına ve gerçek uygulama koşullarına bağlı olarak genellikle 5-20 dakikadır. Genellikle herhangi bir sızıntı olup olmadığını belirlemek için 10 dakikalık bir basınç tutma testi yaparız.
Basınç koruma testini tamamladıktan sonra, akış direncini test etmenin başka bir aşamasına geçeceğiz; bu da çok önemlidir, çünkü tasarım süreci sırasında su ile eşleşmesi gereken teorik bir akış direnci parametresi elde etmek için onu simülasyon yazılımı aracılığıyla analiz edeceğiz. Müşterinin zamanında kullandığı pompa ve sirkülasyon sistemi. Aşırı akış direnci eklemek, su pompasının yük kapasitesini artıracaktır ve şunu da belirteceğiz: İşleme sırasında akış kanalı içinde yabancı maddeler veya alüminyum kesme kalıntıları varsa, veri karşılaştırması yoluyla bu vasıfsız soğuk plakayı seçebiliriz.

Hava basıncı tutma testi

Akış direnci testi

Helyum sızıntı testi
Müşterilerin Sıvı Soğuk Plaka Tasarlamasına Nasıl Yardım Edilir?
Termal simülasyon analizi özellikle yeni tasarım projeleri için çok önemli bir süreçtir. Erken aşamadaki simülasyon analizi, ürün geliştirme döngüsünü kısaltabilir ve maliyetlerden tasarruf sağlayabilir. Genellikle müşterilerimize termal analiz çözümü sunmaları gerekip gerekmediğini söyleriz. Müşterilerin tasarım yeteneği yoksa, genellikle onlar için en uygun çözümü ücretsiz olarak tasarlarız, bu da onlara geliştirme süresinden ve maliyetlerinden tasarruf sağlar. Genel olarak konuşursak, ürün geliştirme süresinden %30 ve araştırma ve geliştirme maliyetlerinden %50 tasarruf sağlayabilir. Müşterilere termal analiz yapma konusunda yardımcı olmak için genellikle aşağıdaki parametrelere ihtiyacımız vardır:
-Boyutu:
Müşterinin kabininin boyutuna göre bize sıvı soğutma panosu için ideal bir boyut sağlayın. Örneğin sıvı soğutma kartının uzunluğu, genişliği ve yüksekliği sırasıyla 200x200x15mm'dir.
-Malzeme:
Soğuk plaka için alüminyum veya bakır gibi malzeme gereksinimleri nelerdir? Genellikle sadece maliyeti değil aynı zamanda ağırlığı da göz önünde bulundurarak alüminyumu diğerlerinden daha fazla seçiyoruz. Elbette korozyonun önlenmesi gibi dikkate alınması gereken önemli bir konu da var. Şu anda bakır veya paslanmaz çelik malzemeleri, genellikle paslanmaz çelik soğuk plakaları dikkate almak gerekir. Tüp sıvı soğutma plakaları yapmak için alüminyum plakalara bastırmak için paslanmaz çelik tüpler kullanmanızı öneririz.
-Isı gücü:
Müşteri çipinin termal gücüne ve ayrıca sıvı soğutmalı plakamızdaki konuma karşılık gelen PCB üzerindeki konuma ihtiyacımız var. Bu çipin boyutuna ve konumuna göre detaylı akış kanalları ve mikrokanallar geliştireceğiz. Güç yoğunluğunun yüksek olduğu durumlarda yerel şifrelemeli mikrokanallar tasarlamayı düşüneceğiz.
-Çevre sıcaklığı:
Bu ürünün yazılımımızda çalıştırılabilmesi için çalışma ortamı sıcaklığını bilmemiz gerekmektedir. Genellikle sıcaklığı 35 veya 45 santigrat dereceye ayarlıyoruz. Elbette lazer modüllü pompa kaynağıyla karşılaştığımızda müşterinin ihtiyacına göre ortam sıcaklığını 25 santigrat dereceye ayarlıyoruz.
Sıvı girişinin sıcaklığı ve akış hızı:
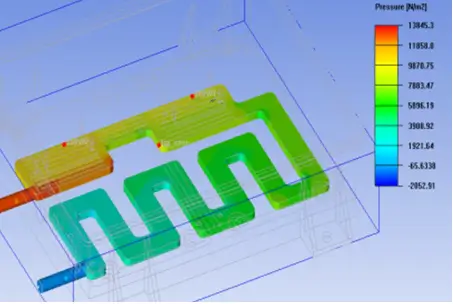
Bu parametre sıvının giriş sıcaklığını ayarlamak için kullanılıyor ve ardından akış hızına bağlı olarak tüm modül boyunca sıvı akış hızı ve basıncının vektör bulut yüksekliğini görebilmemiz için akış hızını ayarlıyoruz. Bu yüzeylere dayanarak, optimum ısı transfer etkisini elde etmek için konumu, genişliği, derinliği ve akış kanalının diğer yönlerini ayarlamak gibi işlemleri daha da optimize ediyoruz.


Ürünlerimizin Kalitesi Nasıl Kontrol Edilir:
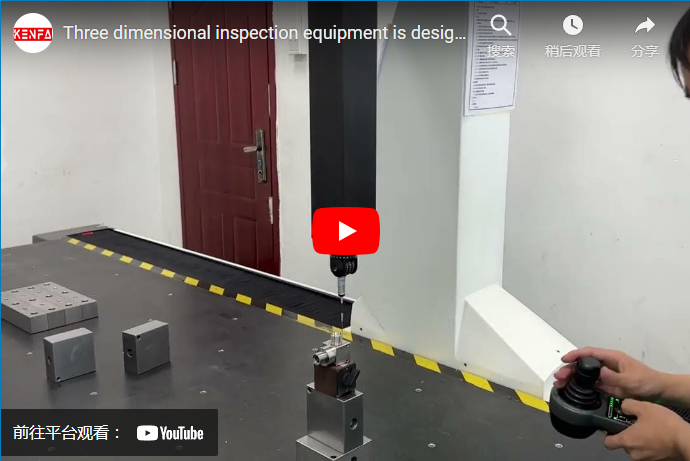
Kenfatech olarak kaliteye her şeyden önce öncelik veriyoruz. Kapsamlı kalite kontrol önlemlerimiz ürünlerimizin güvenilirliğini ve dayanıklılığını sağlar. Her bir sıvı soğuk plaka, yüksek standartlarımızı karşılamak amacıyla termal performans, yapısal bütünlük ve sıvı sızdırmazlığı açısından sıkı testlere tabi tutulur. Uzmanlardan oluşan ekibimiz tasarım, geliştirme ve üretim sürecinin her aşamasını inceleyerek tesisimizden çıkan her ürünün mükemmelliğe olan bağlılığımızın bir kanıtı olmasını sağlar.
Ürün kalitesi sorunlarının ve teslimat gecikmelerinin sektörümüzde yaygın sorun noktaları olduğunun farkındayız. Bu nedenle, bu sorunları azaltmak için sıkı üretim yönetimi protokolleri ve sağlam bir tedarik zinciri stratejisi uyguladık. Üretim programlarımızı müşterilerimizin zaman çizelgeleriyle senkronize ederek, kaliteden ödün vermeden ürünlerin zamanında teslim edilmesini sağlıyoruz. Kusursuz kaliteyi zamanında teslimatla birleştirdiğimiz, size kusursuz hizmet ve gönül rahatlığı sağladığımız Kenfatech'i seçin.
Aynı zamanda, ürünlerin kullanımı ve kurulumu sırasında karşılaşılan sorunlar gibi işletmemize ve satış sonrası personelimize geri bildirimde bulunabilecek müşteri geri bildirimlerine de değer veriyoruz. Çarşamba günleri düzenli olarak gerçekleştirdiğimiz kalite toplantılarımız, gelecekteki olayların önlenmesi ve engellenmesi için bu sorunların tartışılmasına odaklanacaktır. Elbette süreç iyileştirme ve süreç istikrarı açısından sık sık iyileştirmeler yapıyoruz. Makine ekipmanı için yazılımı güncellemenin ve yükseltmenin amacı, herhangi bir kalite sorunu meydana gelmeden ürünlerimizin güvenilirliğini ve istikrarını sağlamaktır.

Neden Kenfatech'in Sıvı Soğuk Plakasını Seçmelisiniz?
Tasarım ve Geliştirme Uzmanlığı
Ekibimizin özel sıvı soğuk plaka çözümleri oluşturma konusundaki uzmanlığı bizi farklı kılıyor. Özel ihtiyaçlarınızı karşılayan ürünler tasarlamak için termal dinamiklere ilişkin derin anlayışımızı kullanıyoruz.
Kalite güvencesi
Ürünlerimizin güvenilirliğini ve dayanıklılığını garanti altına almak için sıkı kalite kontrol önlemleri uyguluyoruz. Sıvı soğuk plakalarımız zamana karşı dayanıklı olup soğutma ihtiyaçlarınız için sağlam bir çözüm sunar.
Geniş Ürün Yelpazesi
FSW'den lehimleme, ekstrüzyon ve bakır borulu sıvı soğuk plakalara kadar çeşitli endüstri uygulamalarına ve güç yoğunluklarına hitap eden geniş bir ürün yelpazesi sunuyoruz.
Zamanında teslimat
İş hayatında zamanın önemini anlıyoruz. Etkin üretim yönetimi protokollerimiz, yüksek kaliteli ürünleri tam ihtiyacınız olduğu anda sunmamızı sağlar.
Müşteri Hizmetleri
Taahhüdümüz ürün teslimatının ötesine uzanır. Bizimle yolculuğunuzun her adımında size yardımcı olarak olağanüstü müşteri desteği sağlıyoruz. Yüksek kaliteli ürünleri tam ihtiyacınız olduğu anda teslim edin.
Kanıtlanmış parça kaydı
Çeşitli sektörlerdeki başarılı işbirliklerine ilişkin geçmiş performansımız çok şey ifade ediyor. Dünya çapındaki şirketler, kendilerine birinci sınıf termal yönetim çözümleri sağlaması konusunda Kenfatech'e güveniyor.
Standart spesifikasyon boyutları aşağıdaki gibidir:
YDetaylı sayfayı görüntülemek için aşağıdaki parça numarasına tıklayabilirsiniz ve çizimlerimiz indirilmeye hazırdır.
(Uzunluk X Genişlik X Yüksek, Birim mm)
| Parça Numarası | Boyut (mm) | Malzeme | Çizim |
| KF-CP-18-F001 | 202X130X20t | Alüminyum | Detaylı bilgi |
| KF-CP-18-F002 | 198x147x20t | Alüminyum | Detaylı bilgi |
| KF-CP-18-F003 | 162x136x20t | Alüminyum | Detaylı bilgi |
| KF-CP-18-F004 | 162x147x20t | Alüminyum | Detaylı bilgi |
| KF-CP-18-F005 | 162x172x20t | Alüminyum | Detaylı bilgi |
| KF-CP-18-F006 | 100x100x19t | Alüminyum | Detaylı bilgi |
| KF-CP-18-F007 | 80x170x19t | Alüminyum | Detaylı bilgi |
| KF-CP-18-F008 | 120x120x19t | Alüminyum | Detaylı bilgi |
| KF-CP-18F009 | 140x300x19t | Alüminyum | Detaylı bilgi |
| KF-CP-18-F010 | 150x170x19t | Alüminyum | Detaylı bilgi |
| KF-CP-18-F011 | 150x230x19t | Alüminyum | Detaylı bilgi |
| KF-CP-18-F012 | 170x170x19t | Alüminyum | Detaylı bilgi |
| KF-CP-18-F013 | 230x230x22t | Alüminyum | Detaylı bilgi |
| KF-CP-18-F014 | 300x300x22t | Alüminyum | Detaylı bilgi |
| Notlar: 1, Alüminyum, bakır ve paslanmaz çelik, özel gereksinimlere göre ikame edilebilir. | |||
| 2,Yüzey işleme gereksinimleri değiştirilebilir. | |||
| 3, numuneler için üretim döngüsü iki haftadır. | |||